





Ծառայության ակնարկ
Լիթիումի իոնային մարտկոցի ծածկման մեքենան բարձր-ավտոմատ փոխանցման ծածկույթի մեքենա է, որը նախատեսված է մարտկոցի էլեկտրոդների արտադրության համար, ներառյալ լիթիումի-իոնը (LiFePO4, NMC, LCO), գերկոնդենսատորի և յուղի/ջրի վրա հիմնված ծածկույթների կիրառությունները: 450 մմ առավելագույն ցանցի լայնությամբ և 4,5-մետր չորացման վառարանով (3×1,5 մ հատվածներով) այն ապահովում է միատեսակ ծածկույթ 1–4 մ/րոպե արագությամբ, 1,000–12,000 cP մածուցիկություն ջրային և 2,500–10,000 լուծվող հիմքերի համար:
Մեքենայի կառուցվածքը
Լիթիումի իոնային մարտկոցի ծածկույթի մեքենան բաղկացած է.
Լիցքաթափման համակարգ
Slurry ծածկույթների համակարգ
Ջեռոցի չորացման համակարգ
Լարվածության կառավարման համակարգ
Եզրային դիրքի կառավարման համակարգ
Փաթաթման համակարգ
Էլեկտրական կառավարման համակարգ
Յուրաքանչյուր համակարգ աշխատում է միասին՝ մարտկոցի արտադրության ընթացքում էլեկտրոդների շարունակական և միասնական ծածկույթ ստանալու համար:
Աշխատանքային սկզբունք
Մարտկոցի ծածկույթի մեքենան սնուցում է մետաղական փայլաթիթեղը փաթաթվող միավորից և էլեկտրոդի փոշին քսում է ճշգրիտ ծածկույթի գլխի միջով: Ծածկված էլեկտրոդը անցնում է չորացման վառարանով, որտեղ լուծիչները հեռացվում են վերահսկվող ջերմաստիճանի պայմաններում: Չորացնելուց հետո էլեկտրոդի թերթիկը հավաքվում է պտտվող համակարգով մարտկոցների արտադրության հետագա գործընթացների համար:
Հիմնական հատկանիշները ներառում են
Սերվո-լարվածության կառավարում
(Panasonic/Ruineng շարժիչներ) հետ±0,5 մմ EPC ուղղումճշգրիտ դասավորվածության համար:
Ստորակետի բարերի ծածկույթի գլուխ
Հետ±1 մկմ գործիքավորման ճշգրտությունևEPDM հետևի գլանհետևողականության համար50–300 g/m²չոր հաստությունը:
Տաք-օդի շրջանառության վառարան
(RT–140 աստիճան, ±2 աստիճան ճշտություն) հետSUS304 չժանգոտվող պողպատշինարարություն և30 կՎտ ջեռուցման հզորություն.
Omron PLCևսենսորային էկրան HMI
Ավտոմատ շահագործման համար, աջակցումընդհատվող/շարունակական ծածկույթռեժիմներ.
Իդեալական է EV մարտկոցների արտադրության համար, այս մեքենան համապատասխանում է ապարատային հանդուրժողականությանը 1,5 մկմ-ից պակաս կամ հավասար է (ծածկույթի գլանափաթեթ) և ծածկույթի եզրերի ճշգրտությունը ±1 մմ: Հանրաճանաչ որոնման տերմիններ. էլեկտրոդի ծածկույթ, մարտկոցի ծածկման մեքենա, գլանափաթեթավոր-ից-գլորածածկույթ, լիթիումի մարտկոցների սարքավորում և ծածկույթի ճշգրիտ համակարգ:
Հիմնական սարքավորումների կոնֆիգուրացիա
|
Ոչ |
Անուն |
Բրենդ |
| 1. |
Օդափոխիչ |
Չինտ |
| 2. |
PLC վերահսկիչ |
Ճապոնիա Omron/Huichuan |
| 3. |
Սենսորային էկրան |
Կունլուն լեռնանցքի նահանգ |
| 4. |
Միջանկյալ ռելե |
Schneider/Omron |
| 5. |
Սերվո շարժիչ |
Ճապոնիա Panasonic/Ruineng (ըստ գնման ցիկլի) |
| 6. |
Մոլորակային ռեդուկտոր |
Aibo/Dick Cisco |
| 7. |
Անջատիչ |
Չինտ |
| 8. |
Ac կոնտակտոր |
Չինտ |
| 9. |
Պինդ-ռելե |
Արտադրված է Չինաստանում |
| 10. |
Ջերմաստիճանի կարգավորիչ |
Օմրոն/Աթայ |
| 11. |
Ավտոմատ ուղղում (փակ օղակ) |
Servo շարժիչի շարժիչ |
| 12. |
Ավտոմատ լարվածություն (առջևի լարվածություն) |
PID-ը վերահսկում է շարժիչի արագությունը |
| 13. |
Ավտոմատ լարվածություն (հետևի լարվածություն) |
PID-ը վերահսկում է շարժիչի արագությունը |
| 14. |
Օպտիկական մանրաթելային աչք |
Ճապոնիայի Panasonic |
| 15. |
Օդաճնշական տարր |
Ջադեկ |
| 16. |
Առանց ձողերի գլան |
Շեան |
| 17. |
Խորը ակոս գնդիկավոր առանցքակալ |
NSK/SKF |
| 18. |
Օդային փչակ |
Չժանգոտվող պողպատ, բազմաթև ցածր աղմուկ, Գուանչժոու |
Սարքավորման հիմնական գործառույթները
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
Fit համակարգ |
Լիթիումի երկաթի ֆոսֆատ, լիթիումի կոբալտ, լիթիումի մանգանատ, եռյակ, լիթիումի նիկել կոբալտ մանգանատ և այլ համակարգեր; Դրական և բացասական էլեկտրոդների ծածկման գործընթացի նավթային, ջրային համակարգ; Սուպերկոնդենսատորի ծածկույթի գործընթացը |
|
| 2. |
Գործարկման ենթաշերտի հաստությունը |
Ալյումինե փայլաթիթեղ (Al)՝ 8 ~ 30um Պղնձե փայլաթիթեղ (Cu)՝ 6 ~ 30um |
|
| 3. |
Գլանափաթեթի մակերեսի դիզայնի լայնությունը |
450 մմ |
|
| 4. |
Ապահովեք ծածկույթի լայնությունը |
100 ~ 350 մմ-380 մմ, առավելագույնը 400 մմ |
|
| 5. |
Սարքավորումների մեխանիկական աշխատանքային արագություն |
4մ/րոպե |
|
| 6. |
Ծածկույթի արագությունը |
1-2 մ/րոպ |
Կախված է ֆոնդից և ծածկույթի հաստությունից |
| 7. |
Հարմար է ցեխի մածուցիկության համար |
Յուղային լուծիչ 2500-10000 Cps |
Ընդհատվող ծածկույթ |
|
Ջրային լուծիչ 1000-6000 Cps |
|||
|
2000-12000 Cps |
Շարունակական ծածկույթ |
||
| 8. |
Միակողմանի ծածկույթի չոր հաստության միջակայք |
50-150μm 50~300g/m2 |
Նյութական հատկանիշներից ելնելով հնարավոր է միաժամանակ չհանդիպել |
| 9. |
Նվազագույն ընդհատվող երկարությունը |
4 մմ |
|
| 10. |
Ծածկույթի նվազագույն երկարությունը մի քանի հատվածների համար |
20 մմ |
|
| 11. |
Լուծիչների բնութագրիչ Հարմար պինդ պարունակություն |
Յուղոտ լուծիչ NMP(sg=1.033,bp=204 աստիճան) |
Միայն հղման համար |
|
Ջրային լուծիչ H2O/NMP(sg=1.000,bp=100 աստիճան) |
Միայն հղման համար |
||
| 12. |
Նվազագույն ընդհատվող երկարությունը |
Կաթոդ SC. 55%±20% |
|
|
Անոդ SC. 55%±20% (PVDF համակարգ) |
Միայն հղման համար |
||
| 13. |
Ծածկման մեթոդ |
Մեկ-շերտ առջևի և հետևի 2 հատված անհավասար ինտերվալով ընդհատվող փոխանցման ծածկույթ/երկրորդ մակերեսի ավտոմատ հետևում/շարունակական ծածկույթ |
|
| 14. |
Ենթաշերտի վարման ուղղությունը |
Առջևի ծածկույթ, ենթաշերտի դրական և հակադարձ դատարկ փայլաթիթեղի աշխատանքը |
|
| 15. |
Գլորում ուղեցույցը թխման ուղուց դուրս |
Մոտ 80 մմ ալյումինե ուղեցույց, մակերևույթի կոշտ օքսիդացում |
Ավարտել Rc0.4 |
Յուրաքանչյուր մասի կառուցվածքը
1). Փաթաթման մեխանիզմ.
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
Գլանային մոնտաժային կառուցվածք |
Մոնոլիտ ուղղահայաց մոնտաժ (հաստությունը 30 մմ) |
|
| 2. |
Լարվածության կառավարման համակարգ |
PID հսկիչ շարժիչի արագության վերահսկման ինքնահոս բլոկի դիրքը, ճնշման վերահսկման լարվածությունը |
|
| 3. |
Ուղղման ռեժիմ |
Ավտոմատ EPC հսկողություն, հարված 50 մմ, շեղման ուղղման կարգավորիչի ճշգրտություն ± 0,5 մմ |
Ուլտրաձայնային հայտնաբերում, կարող է նույնականացնել թափանցիկ թաղանթը |
| 4. |
Փաթաթման մեթոդ |
Նյութի գլանափաթեթը ամրացված է 3 դյույմանոց փչող լիսեռով և հենվում է մի կողմից; |
|
| 5. |
Ենթաշերտի վարման ուղղությունը |
Առաջ և հետընթաց |
|
| 6. |
Լուծվող ուղղություն |
Վերևում և ներքևում |
|
| 7. |
Փաթաթման ոլորուն տրամագիծը |
Ф85~Ф300 մմ |
|
| 8. |
Փչովի լիսեռի առավելագույն կրող հզորությունը |
100 կգ/հատ |
|
| 9. |
Թմբուկի ճշգրտում |
Երկարությունը 430 մմ-ից պակաս կամ հավասար, ներքին տրամագիծը մոտ 76 մմ (3 դյույմ) |
|
| 10. |
Փչովի լիսեռի շերտերի քանակը |
Մի կտոր |
|
| 11. |
Ընդունող հարթակ |
Կրկնակի գավազանով սեղմված գոտի, բացվող բնիկ |
|
| 12. |
Վարելու ռեժիմ |
Inverter-ը կառավարում է AC շարժիչը |
2). Գլխի կառուցվածքը.
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
Հիմնական շարժիչ շարժիչ |
Սերվո շարժիչ |
|
| 2. |
Ընդհատվող շարժիչ շարժիչ |
Սերվո շարժիչ |
|
| 3. |
Քերչի կառուցում |
Կոշտ կոմպլեկտ տիպի կրկնակի-ստորակետերի քերիչ, ենթաշերտ, կոմպլեկտ 40Cr էլեկտրապատում |
|
| 4. |
Քերիչ Անկյունի ռոտացիայի հսկողություն |
Տեղափոխեք բռնակը և պտտեք |
|
| 5. |
Ծածկույթի գլան |
Կոշտ քրոմապատ մակերես, տրամագիծը Ø128 մմ; Խոռոչ կառուցվածք |
|
| 6. |
Հետևի գլան |
Տրամագիծը Ø128 մմ, պատված է EPDM-ով, գլանաձև մակերեսային մանրացում |
|
| 7. |
Տանկերի խառնուրդ |
Առանց ձողերի մխոցը շարժվում է ուղիղ գծով, և արագությունը կարգավորվում է, որպեսզի ցեխը չնստի |
|
| 8. |
Քերիչի ընդհատվող բարձրությունը ճշգրտվում է |
Ամբողջական սերվո գործիքի կարգավորում, վերահսկում է գործիքակալի բարձրացումը: Բարձրացման միջակայք 1~300 մմ |
|
| 9. |
Բաֆլի ափսե |
Համապատասխանեցրեք պողպատե ափսե + փրփրացող ծովի մակերես, ծածկույթի լայնությունը կարող է ճշգրտվել |
|
| 10. |
Գործողության ռեժիմ |
Սենսորային էկրան + կոճակի գործարկում |
Ընդհանուր գործողությունը արտաքին բանալին է |
3).Baking
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
Չորացնել լեղու կառուցվածքը մարմնում |
Անկախ ինտերիերի դիզայն, նավի տիպի դիզայն |
|
| 2. |
Ջեռոցի երկարությունը |
3 հատված՝ յուրաքանչյուրը 1,5 մետր, ընդհանուր 4,5 մետր |
|
| 3. |
Չորացման խողովակի և օդատարի թիթեղյա նյութ |
Ներքին երեսպատում SUS304 չժանգոտվող պողպատ, արտաքին երեսպատում SUS 201 չժանգոտվող պողպատ |
|
| 4. |
Վառարանի ուղեցույցի գլանակի վարման ռեժիմ |
Պասիվ փոխանցման ռեժիմ |
|
| 5. |
Ջերմաստիճանի վերահսկում |
Բաժանված է նորմալ գործառնական ջերմաստիճանի հսկողության, գերջերմաստիճանի մոնիտորինգի ազդանշանային պաշտպանության հսկողության, գերջերմաստիճանը կհայտնվի ձայնային և լուսային ազդանշան և կկտրի հիմնական ջեռուցման էլեկտրամատակարարումը. |
|
| 6. |
Ջեռուցման մեթոդ |
Էլեկտրական ջեռուցում, տաք օդի շրջանառության կառուցվածք |
|
| 7. |
Մեկ վառարանի ջեռուցման հզորությունը |
10 ԿՎտ / հանգույց; 3 հատված ընդհանուր 30ԿՎտ; |
|
| 8. |
Ջերմաստիճանը թխման ալիքում |
Սենյակի ջերմաստիճանը ~ 140 աստիճան, մեկ հատվածի ջերմաստիճանի տարբերություն < 5 աստիճան, յուրաքանչյուր փուլի անկախ հսկողություն |
|
| 9. |
Մարմնի մակերեսի ջերմաստիճանը շահագործման ընթացքում |
Չափված ջերմաստիճանի արտանետում 50% սահմանված ջերմաստիճանից պակաս կամ հավասար |
|
| 10. |
Փչելու ռեժիմ |
Վերին և ստորին փչող օդը, ստորին վերադարձի օդը, օդային խցիկի ջեռուցման անկախ մարմինը, անկախ ջերմաստիճանի հսկողությունը, օդի ծավալի անկախ հսկողությունը |
|
| 11. |
Յուրաքանչյուր հատվածի արտանետվող օդի ծավալի վերահսկում |
Անկախ հսկողություն մեխանիկական փականի միջոցով |
|
| 12. |
Ջեռուցման օդափոխիչի հսկողություն |
Ավտոմատ կառավարում |
|
| 13. |
Արտանետվող օդափոխիչի կառավարում |
Ավտոմատ կառավարում |
|
| 14. |
Ջեռուցման հսկողություն |
Պինդ-ռելե |
|
| 15. |
Վճարունակ վերականգնման համակարգ |
Ոչ, տրամադրվում է միայն տեղադրման ինտերֆեյսը |
|
| 16. |
Ընդհանուր արտանետվող օդի ծավալը |
500-1300㎥/H |
Օդային փականը կարգավորելի է |
| 17. |
Արտանետվող օդափոխիչի բաշխում |
1 արտանետվող օդափոխիչ |
|
| 18. |
Հիմնական մարմնի մեկուսացում |
Կրկնակի-կառուցվածք, մեկուսիչ շերտի հաստությունը 80 մմ, ապակե բուրդ ջերմամեկուսացում |
4). Ձգում և ոլորման մեխանիզմ.
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
Փաթաթման լարվածության կառավարման համակարգ |
Կոն լարվածության հսկողությունը, ըստ ոլորուն տրամագծի չափի, կարգավորեք լարվածության չափը, որպեսզի կանխեք մեծ գլանափաթեթներ անհավասար ստացումը: |
|
| 2. |
Փաթաթման ուղղում |
Ավտոմատ EPC կառավարում, ճանապարհորդություն 50 մմ |
|
| 3. |
Փաթաթման մեթոդ |
Ռուլետը ամրացվում է 3 դյույմ փչովի լիսեռով և հենվում է մի կողմից |
|
| 4. |
Ենթաշերտի վարման ուղղությունը |
Առաջ և հետընթաց |
|
| 5. |
Ոլորման ուղղություն |
Վերևում և ներքևում |
|
| 6. |
Փաթաթման տրամագիծը |
Ф85~Ф300 մմ |
|
| 7. |
Փչովի լիսեռի առավելագույն կրող հզորությունը |
100 կգ/շերտ |
|
| 8. |
Թմբուկի ճշգրտում |
Երկարությունը 430 մմ-ից պակաս կամ հավասար, ներքին տրամագիծը մոտ 76 մմ (3 դյույմ) |
|
| 9. |
ոլորուն փչովի լիսեռների քանակը |
Մի կտոր |
|
| 10. |
Ընդունող հարթակ |
Մեկ ձողային մամլիչ գոտի, բաց բնիկ |
|
| 11. |
Վարելու ռեժիմ |
Սերվո շարժիչի հսկողություն |
|
| 12. |
Գլանային ուղեցույցի մոնտաժային կառուցվածք |
Ուղղահայաց տեսակ |
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
Հիմնական կառավարման համակարգ |
Սենսորային էկրան, PLC, մոդուլ, servo համակարգ |
|
| 2. |
Գործողության եղանակը |
Ձեռքով, ավտոմատ, վթարային կանգառ; Մեքենան կարող է շահագործվել առաջ և հետո |
|
| 3. |
Ծածկույթի սահմանման միջակայքը և ընդհատվող երկարությունը |
Ծածկույթի երկարությունը 20,0 ~ 3200,0 մմ |
Ծրագրային ապահովումը կարող է արգելափակել տիրույթը |
| 4. |
Տագնապային իրավիճակ |
Ընդհատվող երկարությունը 4.0 ~ 300.0 մմ |
|
| 5. |
Հաշվիչ գործառույթ |
Երբ սարքը խափանում է, սենսորային էկրանը կցուցադրի համապատասխան անսարքության հուշման էկրանը |
|
| 6. |
Գլխի և պոչի հաստության ճշգրտման ընդհատվող մեթոդ |
Արտադրության քանակը/տեւողությունը |
5). Կառավարման համակարգ.
6). Ավտոմատ կերակրման համակարգ.
հաճախորդին պատկանող-
Ծածկույթի սարքավորումների տեսքի չափը և որակը.
6500 * 1298 * 1971 (L×W×H); 3000 կգ (միայն տեղեկանքի համար)

Սարքավորումների ճշգրտություն
1. Սարքավորումների ճշգրտություն
|
Ոչ |
Նյութ |
Տեխնիկական պարամետր |
Դիտողություն |
| 1. |
քերիչ |
Կլոր վազք Փոքր կամ հավասար 1,5 մմ, ուղիղություն 1,5 մմ-ից փոքր կամ հավասար |
|
| 2. |
Ծածկույթի գլան |
Կլոր վազք Փոքր կամ հավասար 1,5 մմ, ուղիղություն 1,5 մմ-ից փոքր կամ հավասար |
|
| 3. |
Հետևի գլան |
Շրջանաձև ելք 15 մմ-ից փոքր կամ հավասար, 15 մմ-ից փոքր կամ հավասար |
|
| 4. |
Շեղման ուղղում |
± 1 մմ |
|
| 5. |
Գործիքների կարգավորումը վերահսկում է կրկնությունների ճշգրտությունը |
±1մմ |
|
| 6. |
Ջերմաստիճանի վերահսկիչի վերահսկման ճշգրտությունը |
Պակաս կամ հավասար ±2 աստիճանի |
2.Ծածկույթի ճշգրտությունը
|
Նյութ |
Դիտողություն |
Ստանդարտ (Արագություն V=1.5 մ / րոպե) |
|
|
A (հետևում) |
1 մմ-ից պակաս կամ հավասար (կապված լուծույթի մածուցիկության և կապի բնութագրերի հետ) |
|
B (գլխի աննորմալ տարածք) |
10 մմ |
|
|
C (պոչի անոմալիա տարածք) |
6 մմ |
|
|
D (Եզրային էֆեկտի տարածք) |
3 մմ-ից պակաս կամ հավասար |
|
|
E (երկարության սխալ) /H (լուսանցքի սխալ) |
±0,5 մմ-ից պակաս կամ հավասար ±0,7 մմ-ից պակաս կամ հավասար |
|
|
F (լայնության սխալ) |
± 1 մմ |
|
|
M (լայնության սխալ) |
± 1 մմ |
|
|
G1 (գլխի հաստությունը) |
-5~{1}}մմ |
|
|
G2 (պոչի հաստությունը) |
-5~{1}}մմ |
|
|
I (հակադարձ հավասարեցման սխալ) |
±0,7 մմ-ից պակաս կամ հավասար ±1 մմ-ից պակաս կամ հավասար |
|
|
J Մի կողմի մակերեսի խտության հաստությունը |
Քաշի սխալ ±1,5% -ից պակաս կամ հավասար Հաստության սխալ Պակաս կամ հավասար ±1.5um-ի |
|
|
Երկարության միջակայք |
(Հեռացնել B, C, D տարածքը) |
20.0-3200.0մմ |
|
L1 (ֆիլմի երկարություն) |
4.0-3200.0մմ |
|
|
L2 (ընդհատվող երկարություն) |
L1 +L2 120 մմ-ից մեծ կամ հավասար |

Դիմումի դեպքեր
Լիթիումի իոնային մարտկոցի ծածկույթի մեքենան լայնորեն օգտագործվում է.
Էլեկտրական մեքենաների մարտկոցների արտադրություն
Էներգախնայողության մարտկոցների արտադրություն
Սպառողական էլեկտրոնիկայի մարտկոցների արտադրություն
Մարտկոցների փորձնական արտադրական գծեր
Լաբորատոր մարտկոցների մշակում
Հարմար է լիթիումի-իոնային մարտկոցների էլեկտրոդների արտադրության համար, որոնք պահանջում են ծածկույթի բարձր ճշգրտություն և կայուն արտադրություն:
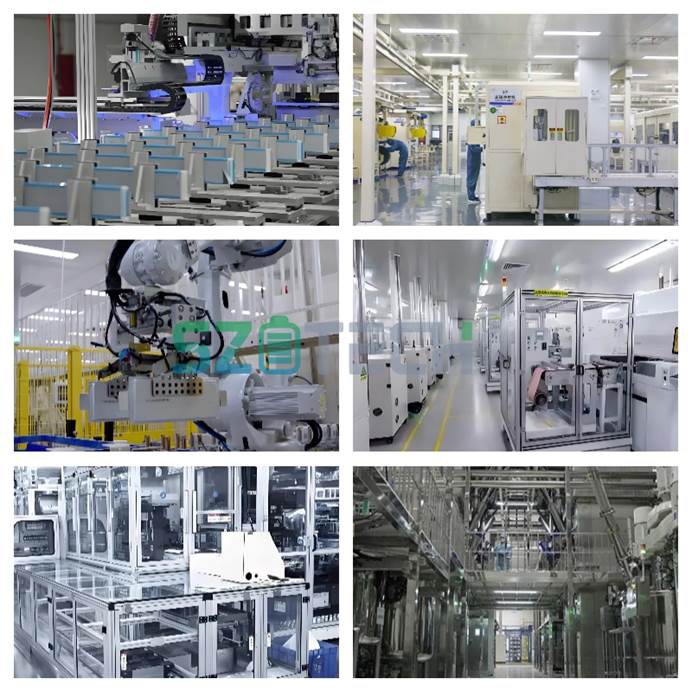
Գործընկեր ընկերություն
Հաճախակի տրվող հարցեր
Lorem ipsum dolor sit amet,consectetur.
Ինչի համար է օգտագործվում լիթիումի իոնային մարտկոցի ծածկույթի մեքենան:
+
-
Լիթիումի իոնային մարտկոցի ծածկման մեքենան օգտագործվում է էլեկտրոդի ցեխը մետաղական փայլաթիթեղի վրա քսելու համար՝ լիթիում-իոնային մարտկոցների արտադրության ժամանակ։ Այն հիմնական սարքավորումն է մարտկոցի էլեկտրոդների թիթեղներ արտադրելու համար:
Ո՞ր նյութերը կարող են պատվել այս մեքենայի միջոցով:
+
-
Մեքենան կարող է ծածկել կաթոդային նյութեր, ինչպիսիք են LFP, NMC և LCO, ինչպես նաև անոդային նյութեր, այդ թվում՝ գրաֆիտ և սիլիցիում-ածխածին:
Ո՞րն է չորացման վառարանի գործառույթը ծածկույթի մեքենայի մեջ:
+
-
Չորացող վառարանը հեռացնում է լուծիչները ծածկված էլեկտրոդի ցեխից և օգնում է հասնել էլեկտրոդի կայուն որակի:
Ո՞ր գործոններն են ազդում ծածկույթի որակի վրա:
+
-
Ծածկույթի որակը կախված է ցեխի հետևողականությունից, ծածկույթի հաստության վերահսկումից, փայլաթիթեղի լարվածության կայունությունից և չորացման ջերմաստիճանի միատեսակությունից: